numero Sfoglia:0 Autore:Editor del sito Pubblica Time: 2026-09-03 Origine:motorizzato


Raggiungere il perfetto equilibrio nella colata continua rimane oggi una sfida fondamentale per i produttori di acciaio. Sottodimensionare la vostra attrezzatura non riesce a rompere efficacemente i dendriti durante la fase iniziale di solidificazione. Al contrario, il sovradimensionamento introduce una turbolenza aggressiva del menisco. Questa forza eccessiva porta spesso a gravi intrappolamenti di polvere di muffa e a difetti superficiali catastrofici. Dimensionare questi sistemi non è mai un semplice gioco d"ipotesi. Richiede attivamente l’allineamento di rigorosi obiettivi metallurgici con complesse realtà elettriche e spaziali. Gli ingegneri devono valutare attentamente molteplici variabili per garantire un flusso ottimale di acciaio fuso. Questa guida fornisce una struttura solida per aiutarvi a determinare l"esatta capacità richiesta per i vostri parametri specifici di colata continua. Imparerai come valutare le dimensioni delle sezioni, abbinare i limiti di capacità elettrica e controllare adeguatamente i potenziali partner di produzione. Il rispetto di questi passaggi chiari garantisce un"elevata efficienza del capitale e una rigorosa conformità metallurgica in fabbrica.
La capacità dipende dalle dimensioni della sezione e dal tipo di acciaio: i colati per billette, blumi e bramme richiedono intensità di induzione magnetica molto diverse.
Più grande non è intrinsecamente migliore: una potenza di agitazione eccessiva porta a difetti superficiali e inclusione di scorie; il controllo preciso della frequenza è più critico della potenza pura.
L'installazione determina la progettazione: i vincoli dello stampo interno rispetto a quello esterno determinano l'ingombro fisico e i requisiti di raffreddamento dell'unità.
La convalida del fornitore è obbligatoria: un fornitore affidabile di agitatori elettromagnetici per stampi deve fornire dati di simulazione metallurgica (ad esempio, modellazione della forza di Lorentz) prima della fabbricazione.
La precisione è tutto quando si sceglie un agitatore elettromagnetico per stampi . La selezione di un'unità di dimensioni errate crea guasti a cascata durante tutto il processo di colata continua. Gli operatori spesso si rendono conto di questi problemi troppo tardi, con il risultato di billette declassate o veri e propri rottami. È necessario comprendere i rischi specifici associati sia al sottodimensionamento che al sovradimensionamento dell'unità.
Una forza di agitazione insufficiente non riesce a generare un"adeguata rotazione dell"acciaio fuso. L"attrezzatura semplicemente non ha la potenza necessaria per interrompere la crescita delle punte dei dendriti. Quando ciò accade, il rapporto cristallino equiassico rimane ostinatamente basso. I cristalli colonnari continuano a crescere senza sosta verso il centro del filo. Questa condizione lascia la segregazione della linea centrale e la porosità interna completamente irrisolte. I tuoi ingegneri metallurgici individueranno immediatamente gravi debolezze strutturali e tubazioni durante le ispezioni di qualità. Un"unità sottodimensionata offre un ritorno sull"investimento quasi pari a zero.
Molti direttori di stabilimento credono erroneamente che una maggiore potenza equivalga a una migliore qualità. Tuttavia, un’eccessiva forza elettromagnetica compromette gravemente la stabilità del menisco. La violenta rotazione del fluido crea profondi vortici in prossimità della superficie dello stampo. Questa turbolenza intrappola la polvere di muffa fluttuante direttamente nel guscio di acciaio in fase di solidificazione. Porta a gravi inclusioni di scorie, profonde crepe superficiali e massicci declassamenti del materiale. Inoltre, il funzionamento di un’unità sovradimensionata comporta uno spreco quotidiano di enormi quantità di energia elettrica.
L’obiettivo finale prevede la creazione di un campo magnetico rotante uniforme e altamente controllato. Desiderate ottimizzare con precisione il flusso dell"acciaio fuso. La velocità di agitazione deve rimanere sufficientemente forte da tagliare i dendriti. Allo stesso tempo, non deve superare la soglia critica di velocità del menisco. Gli standard del settore generalmente suggeriscono di mantenere la velocità superficiale al di sotto di 0,3-0,4 metri al secondo. Raggiungere questo punto ottimale richiede calcoli esatti della capacità.
Determinare la giusta capacità implica valutare le dimensioni fisiche del formato di fusione. Anche le proprietà metallurgiche delle qualità di acciaio desiderate svolgono un ruolo importante. È necessario definire specifiche chiare sull'agitatore elettromagnetico per stampi prima di rivolgersi a qualsiasi produttore.
Formati di fusione diversi richiedono approcci elettromagnetici completamente diversi. La distanza fisica tra le bobine dell"agitatore e il nucleo del liquido determina la potenza assorbita richiesta.
Billette e blumi: le sezioni quadrate più piccole richiedono profondità di penetrazione altamente specifiche. In genere gli operatori utilizzano qui le modalità di agitazione rotativa. Le billette di piccole dimensioni (ad esempio, 120x120 mm) richiedono una potenza assoluta inferiore ma richiedono un controllo preciso delle alte frequenze. Grandi fioriture (ad esempio, 300x400 mm) necessitano di una profonda penetrazione magnetica. Ciò richiede bobine significativamente più robuste e impostazioni di frequenza più basse.
Lastre: i fonditori di lastre larghe devono affrontare sfide distinte. Un semplice campo rotante non può coprire uniformemente una lastra larga 1500 mm. Questi formati richiedono design a doppia bobina o multimodalità. Gli ingegneri spesso utilizzano campi magnetici a farfalla o viaggianti. Queste complesse configurazioni gestiscono profili di solidificazione più ampi e prevengono zone morte del flusso localizzate.
Tipo di formato | Intervallo di sezione tipica | Modalità di agitazione consigliata | Focus metallurgico primario |
|---|---|---|---|
Piccola billetta | Da 100 mm a 150 mm quadrati. | Campo magnetico rotante | Qualità della superficie e lieve riduzione della segregazione |
Grande fioritura | da 200 mm a 400 mm quadrati. | Rotativo o Doppio-Rotativo | Penetrazione profonda per la segregazione della linea centrale |
Lastra sottile | Spessore da 50 mm a 90 mm | Campo magnetico viaggiante | Stabilizzazione del menisco e distribuzione del calore |
Lastra spessa | Spessore da 200 mm a 300 mm | Farfalla o Multimodale | Flusso uniforme attraverso profili di larghezza estesa |
La composizione chimica del tuo acciaio determina le velocità del flusso del fluido necessarie. Gli acciai ad alto tenore di carbonio e le leghe specializzate si dimostrano altamente sensibili alla segregazione della linea centrale. Questi gradi richiedono tipicamente velocità di flusso del fluido aggressive comprese tra 0,4 e 0,6 m/s nella regione inferiore dello stampo. Al contrario, i gradi a basso contenuto di carbonio si dimostrano più sensibili alla fessurazione superficiale e all’intrappolamento delle scorie. Richiedono profili di agitazione molto più delicati. La tua unità deve possedere la gamma dinamica per gestire l"intero mix di gradi.
Gli impianti moderni spingono continuamente verso velocità di colata più elevate per massimizzare la produttività. Tuttavia, velocità di colata più elevate riducono significativamente il tempo di permanenza dell"acciaio all"interno dello stampo. Il metallo fuso attraversa la zona magnetica attiva molto più velocemente. Per compensare, è necessario regolare la lunghezza e l"intensità della zona attiva del campo magnetico. Le rotelle ad alta velocità spesso richiedono un design allungato degli agitatori per garantire un adeguato trasferimento di energia nel nucleo liquido.
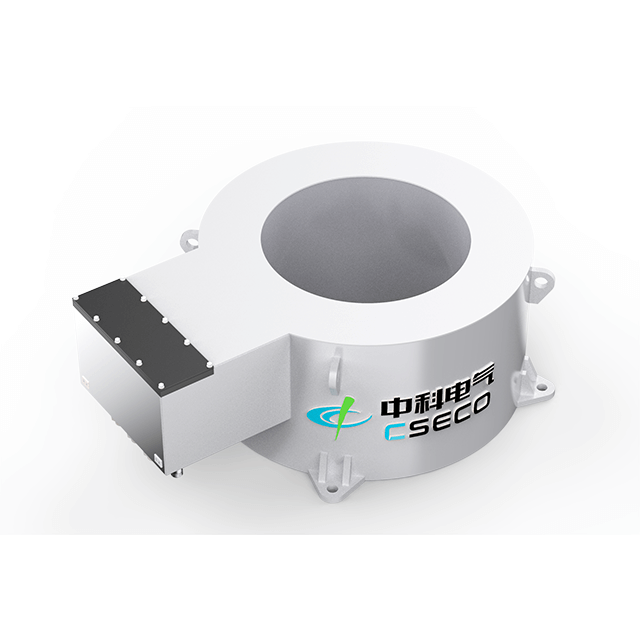
Una volta definiti i parametri di fusione, è necessario tradurli in requisiti elettrici. Questo passaggio collega la teoria metallurgica e l'ingegneria elettrica. Un agitatore elettromagnetico affidabile deve fornire densità di flusso magnetico specifiche a frequenze specifiche.
La metrica fondamentale per la capacità è l’induzione magnetica centrale, solitamente misurata in Gauss o Tesla. È necessario abbinare questa capacità di induzione allo spessore della parete dello stampo. Il materiale del tubo di rame funge da enorme scudo elettromagnetico. Assorbe e devia gran parte dell"energia magnetica prima che raggiunga l"acciaio.
Le pareti dello stampo più spesse richiedono naturalmente una maggiore potenza in ingresso per superare questo effetto di schermatura. Inoltre, le leghe di rame specializzate complicano le cose. Materiali come Rame-Cromo-Zirconio (Cu-Cr-Zr) offrono un"eccellente resistenza all"usura ma possiedono conduttività elettriche diverse rispetto al Rame contenente Argento (Cu-Ag). Se esegui l"aggiornamento agli stampi Cu-Cr-Zr, probabilmente avrai bisogno di un"unità di capacità maggiore per ottenere esattamente la stessa forza di agitazione interna.
La potenza pura non significa nulla senza il controllo della frequenza. La frequenza influenza direttamente la "profondità della pelle" o la capacità di penetrazione del campo magnetico.
Funzionalità a bassa frequenza: la penetrazione profonda richiede basse frequenze. Ciò si rivela assolutamente essenziale per applicazioni di grandi dimensioni e lastre. I sistemi standard potrebbero scendere a 2 Hz o 3 Hz per spingere la forza di Lorentz in profondità nel centro del filamento.
Azionamenti a frequenza regolabile: le moderne operazioni di colata multigrado richiedono flessibilità. È necessario valutare l'importanza di un alimentatore regolabile a bassa frequenza. La maggior parte dei sistemi di alta qualità funziona senza problemi tra 1 Hz e 10 Hz. Questa possibilità di regolazione consente agli operatori di ottimizzare al volo l'intensità di agitazione per diversi gradi di acciaio.
Le unità ad alta capacità assorbono notevoli correnti elettriche. È necessario valutare le spese operative (OPEX) legate al funzionamento continuo di queste bobine. Tuttavia, è necessario bilanciare questi costi elettrici direttamente con la riduzione dei tassi di scarto dei prodotti. Un"unità adeguatamente dimensionata riduce drasticamente i difetti a valle. Il conseguente aumento del rendimento di prima qualità compensa quasi sempre i costi giornalieri del consumo elettrico.
Anche la capacità calcolata più perfettamente non significa nulla se non può adattarsi fisicamente alla tua macchina di colata. Le realtà implementative spesso costringono gli ingegneri a scendere a compromessi o a cercare soluzioni altamente personalizzate.
È necessario valutare attentamente i limiti spaziali delle apparecchiature esistenti. L"area circostante l"oscillatore dello stampo e la camicia d"acqua è notoriamente angusta.
L"aggiornamento di una vecchia macchina per colata continua (CCM) spesso limita rigorosamente il volume fisico delle bobine dell"agitatore. Se si sceglie un design In-Mold interno, le bobine devono adattarsi all"alloggiamento della camicia d"acqua esistente. Ciò limita fortemente la dimensione fisica del nucleo di ferro e degli avvolgimenti in rame. Il montaggio esterno offre più spazio per bobine più grandi e di maggiore capacità. Tuttavia, il montaggio esterno allontana le bobine dall’acciaio fuso, richiedendo ancora più potenza per colmare il divario fisico.
I campi elettromagnetici generano enormi quantità di calore. Le unità ad alta capacità generano carichi termici significativi durante il funzionamento continuo. È necessario gestire questo calore in modo proattivo per evitare guasti catastrofici alle apparecchiature.
Questi sistemi richiedono sistemi di raffreddamento interni ad acqua pura dedicati. Non puoi semplicemente usare acqua di pianta standard. Le specifiche di raffreddamento in genere includono:
Bassa conduttività: l'acqua deve rimanere ultra-pura (spesso inferiore a 2 microSiemens/cm) per prevenire archi elettrici e cortocircuiti della bobina.
Pressione stabile: il sistema richiede una pressione costante (solitamente da 10 a 15 bar) per spingere l'acqua attraverso i conduttori cavi di rame.
Portata elevata: un flusso adeguato rimuove il calore abbastanza velocemente da proteggere i delicati materiali isolanti epossidici.
Errore comune: molti impianti migliorano la capacità degli agitatori ma non riescono ad aggiornare lo skid di raffreddamento ad acqua pura. Questa mancata corrispondenza porta inevitabilmente al surriscaldamento della bobina e al guasto prematuro entro pochi mesi dall'installazione.
L'acquisto di questa apparecchiatura richiede una vera partnership ingegneristica. Non è possibile acquistare dallo scaffale un È necessario valutare attentamente i potenziali partner di produzione. agitatore elettromagnetico per stampi professionale di alta qualità come un motore standard.
Non accettare mai una raccomandazione sulla capacità basata esclusivamente sull'ipotesi di un venditore. Un fornitore affidabile di agitatori elettromagnetici per stampi deve offrire simulazioni 3D complete di flusso elettromagnetico e di fluido. Dovrebbero utilizzare software standard del settore (come ANSYS Maxwell o FLUENT) per modellare le forze di Lorentz all'interno del tuo stampo specifico. Devono dimostrare matematicamente che la capacità proposta genererà le velocità del fluido richieste prima che inizi la fabbricazione.
Valutare la flessibilità ingegneristica del fornitore. Adattano il design delle loro bobine per adattarsi perfettamente alla tua camicia d"acqua esistente? Oppure ti costringono ad accettare un modello standard che richiede costose modifiche impiantistiche? Un fornitore premium progetterà il nucleo in ferro e gli avvolgimenti in rame per massimizzare la capacità entro i tuoi esatti vincoli spaziali. Questo approccio personalizzato ti fa risparmiare settimane di tempi di inattività dell"installazione.
L"ambiente direttamente sotto la paniera è incredibilmente duro. Le temperature ambientali salgono. L"umidità è costante. È necessario richiedere dati trasparenti sulla qualità costruttiva dell"unità.
Standard di isolamento: cercare un isolamento della bobina di classe H o superiore. Ciò garantisce che l'unità sopravviva a intensi picchi termici.
Qualità dell'invasatura epossidica: il fornitore deve utilizzare tecniche di impregnazione sotto pressione (VPI). Ciò rimuove le bolle d'aria dalla resina epossidica, prevenendo la formazione di archi interni.
Metriche di affidabilità: richiedi dati MTBF (Tempo medio garantito tra guasti) basati su ambienti reali di impianti siderurgici.
Migliore pratica: richiedere una visita a un impianto di riferimento che attualmente utilizza l'attrezzatura del fornitore su una macchina di colata simile. Parlare direttamente con i loro operatori fornisce informazioni preziose sulla longevità effettiva delle apparecchiature.
Selezionare la giusta capacità richiede di colmare gli obiettivi metallurgici teorici con i vincoli fisici della macchina di colata. È necessario bilanciare la necessità di una penetrazione magnetica profonda con i rischi di turbolenza del menisco e limitazioni spaziali. Il dimensionamento di precisione elimina i difetti interni senza sacrificare la qualità della superficie.
Esegui immediatamente i seguenti passaggi per portare avanti il tuo progetto:
Compila i disegni esatti dello stampo, comprese le dimensioni della camicia d"acqua e il gioco dell"oscillatore.
Documenta la tua miscela completa di qualità di acciaio, annotando le leghe più sensibili alla segregazione e alle cricche.
Stabilisci una chiara base di riferimento dei tuoi attuali tassi di difettosità per misurare il ROI futuro.
Avvia una consulenza con un produttore qualificato per richiedere simulazioni di capacità 3D personalizzate.
R: Un"unità adeguatamente dimensionata e mantenuta dura generalmente dai 5 ai 10 anni. La longevità dipende in larga misura dalla purezza dell"acqua di raffreddamento e dall"integrità dell"isolamento interno. Tuttavia, una mancata corrispondenza della capacità spesso provoca un grave sovraccarico. Ciò genera calore eccessivo, degrada rapidamente il rivestimento epossidico e causa un guasto prematuro della bobina.
R: No. Anche se la capacità dell"hardware fisico stabilisce un limite massimo di prestazioni, non è possibile utilizzare un"impostazione universalmente. Gli operatori devono regolare attivamente la corrente e la frequenza tramite il quadro elettrico per i diversi livelli. Gli acciai sensibili alle cricche richiedono parametri di agitazione più delicati, mentre gli acciai ad alto tenore di carbonio sensibili alla segregazione richiedono una penetrazione magnetica più profonda e più aggressiva.
R: Lo stampo in rame funge da potente scudo elettromagnetico. Le pareti più spesse dello stampo assorbono e attenuano significativamente il campo magnetico prima che raggiunga l"acciaio fuso. Il passaggio a pareti più spesse o materiali più densi come Cu-Cr-Zr costringe a implementare un agitatore di capacità maggiore per ottenere esattamente la stessa forza di agitazione interna.


