numero Sfoglia:0 Autore:Editor del sito Pubblica Time: 2026-10-08 Origine:motorizzato


Nelle acciaierie ad alto volume e nei movimentati piazzali di carico, la specifica di un magnete per il sollevamento di billette implica molto più della semplice capacità di carico utile. Il vero collo di bottiglia critico in questi ambienti intensi è la gestione termica. La generazione di calore all"interno della bobina cambia tutto. Sottospecificare i tempi operativi del magnete porta a un grave sbiadimento termico. Ciò provoca una forza di tenuta magnetica drasticamente ridotta e cadute di carico catastrofiche. Al contrario, una specifica eccessiva del sistema aumenta la tara della vostra gru EOT. Questa massa non necessaria gonfia in modo significativo la spesa in conto capitale iniziale. Sbagliare questo equilibrio interrompe l"intero flusso di lavoro di fusione e laminazione. Questo articolo fornisce agli ingegneri degli acquisti e ai facility manager un quadro solido e basato sull"evidenza. Imparerai come calcolare, valutare e specificare con precisione le esatte specifiche operative richieste per la tua struttura. Ti guideremo attraverso l"abbinamento delle classificazioni delle attrezzature alle operazioni sicure e continue di movimentazione delle billette.
Valutazioni operative non corrispondenti incidono direttamente sulla produttività giornaliera. Un magnete che richiede un tempo di raffreddamento eccessivo crea un enorme collo di bottiglia operativo. Vedrete inevitabilmente gravi ritardi tra la colata continua e il laminatoio. La produttività diminuisce in modo significativo quando gli operatori devono attendere che le apparecchiature surriscaldate si raffreddino. Ogni minuto sprecato in un cantiere siderurgico si traduce in una perdita di entrate.
Il funzionamento di un magnete valutato al 50% o al 60% su un circuito operativo al 75% comporta gravi conseguenze. Porta ad un rapido degrado interno della bobina molto rapidamente. Inoltre, è necessario affrontare un guasto prematuro dell"isolamento del cablaggio. Ancora più importante, questa discrepanza aumenta esponenzialmente i rischi per la sicurezza sul lavoro. La caduta delle billette si verifica spesso a causa di un"improvvisa e imprevedibile perdita di flusso magnetico. Gli operatori non possono manovrare in sicurezza carichi pesanti in queste condizioni instabili.
Al contrario, l’acquisto di magneti di capacità maggiore richiede l’installazione di dissipatori di calore più grandi. Utilizzano involucri esterni più pesanti e incorporano molti più cablaggi interni in rame. Questo materiale extra aumenta significativamente la tara della tua gru EOT. Potrebbero essere necessari costosi aggiornamenti strutturali della gru per mantenere il carico di lavoro sicuro (SWL) richiesto. Sottospecificare rovina la sicurezza della produzione, mentre sovraspecificare spreca inutilmente budget di capitale vitali.
Gli ingegneri definiscono il ciclo di lavoro dell'elettromagnete di sollevamento utilizzando una rigorosa formula standard del settore. Puoi calcolarlo facilmente: Ciclo di lavoro (%) = [Tempo di eccitazione / (Tempo di eccitazione + Tempo di diseccitazione)] × 100. I corpi standard di sollevamento industriale limitano questo calcolo specifico a una finestra di ciclo precisa di 10 minuti. Una valutazione del 60% significa strettamente 6 minuti ON e 4 minuti OFF al massimo.
Gli elettromagneti alla fine raggiungono una temperatura operativa stazionaria chiamata equilibrio termico. Il funzionamento continuo ignorando i periodi di riposo richiesti spinge la bobina oltre questo delicato equilibrio. Una volta superato, l"isolamento elettrico interno comincia a deteriorarsi strutturalmente. Il calore aumenta direttamente la resistenza elettrica all"interno delle bobine di rame. Una resistenza maggiore limita il flusso di corrente, che indebolisce intrinsecamente il campo magnetico.
È necessario riconoscere il netto divario prestazionale tra le capacità di sollevamento a freddo e a caldo. La capacità di sollevamento a freddo rappresenta la forza massima teorica quando si alimenta per la prima volta il magnete. La capacità di sollevamento a caldo riflette l"effettiva forza funzionale dopo ore di ciclismo continuo. Lo sbiadimento termico causa questo inevitabile calo della potenza di sollevamento. I team di approvvigionamento devono basare i propri calcoli di sicurezza interamente sulla capacità di sollevamento a caldo.
| Percentuale di valutazione | Tempo massimo di eccitazione (ON) | Tempo di raffreddamento richiesto (OFF) | Scenario applicativo tipico |
|---|---|---|---|
| 50% | 5 minuti | 5 minuti | Smistamento intermittente e leggero dei rottami. |
| 60% | 6 minuti | 4 minuti | Servizio standard, trasferimento di billette a freddo. |
| 75% | 7,5 minuti | 2,5 minuti | Colata continua di billette a caldo ad alta frequenza. |
Per valutare la vostra struttura è necessario esaminare attentamente tre dimensioni operative fondamentali. È necessario mappare accuratamente questi fattori critici prima di avviare qualsiasi processo di approvvigionamento. Trascurare anche una sola dimensione compromette l’intero sistema di sollevamento.
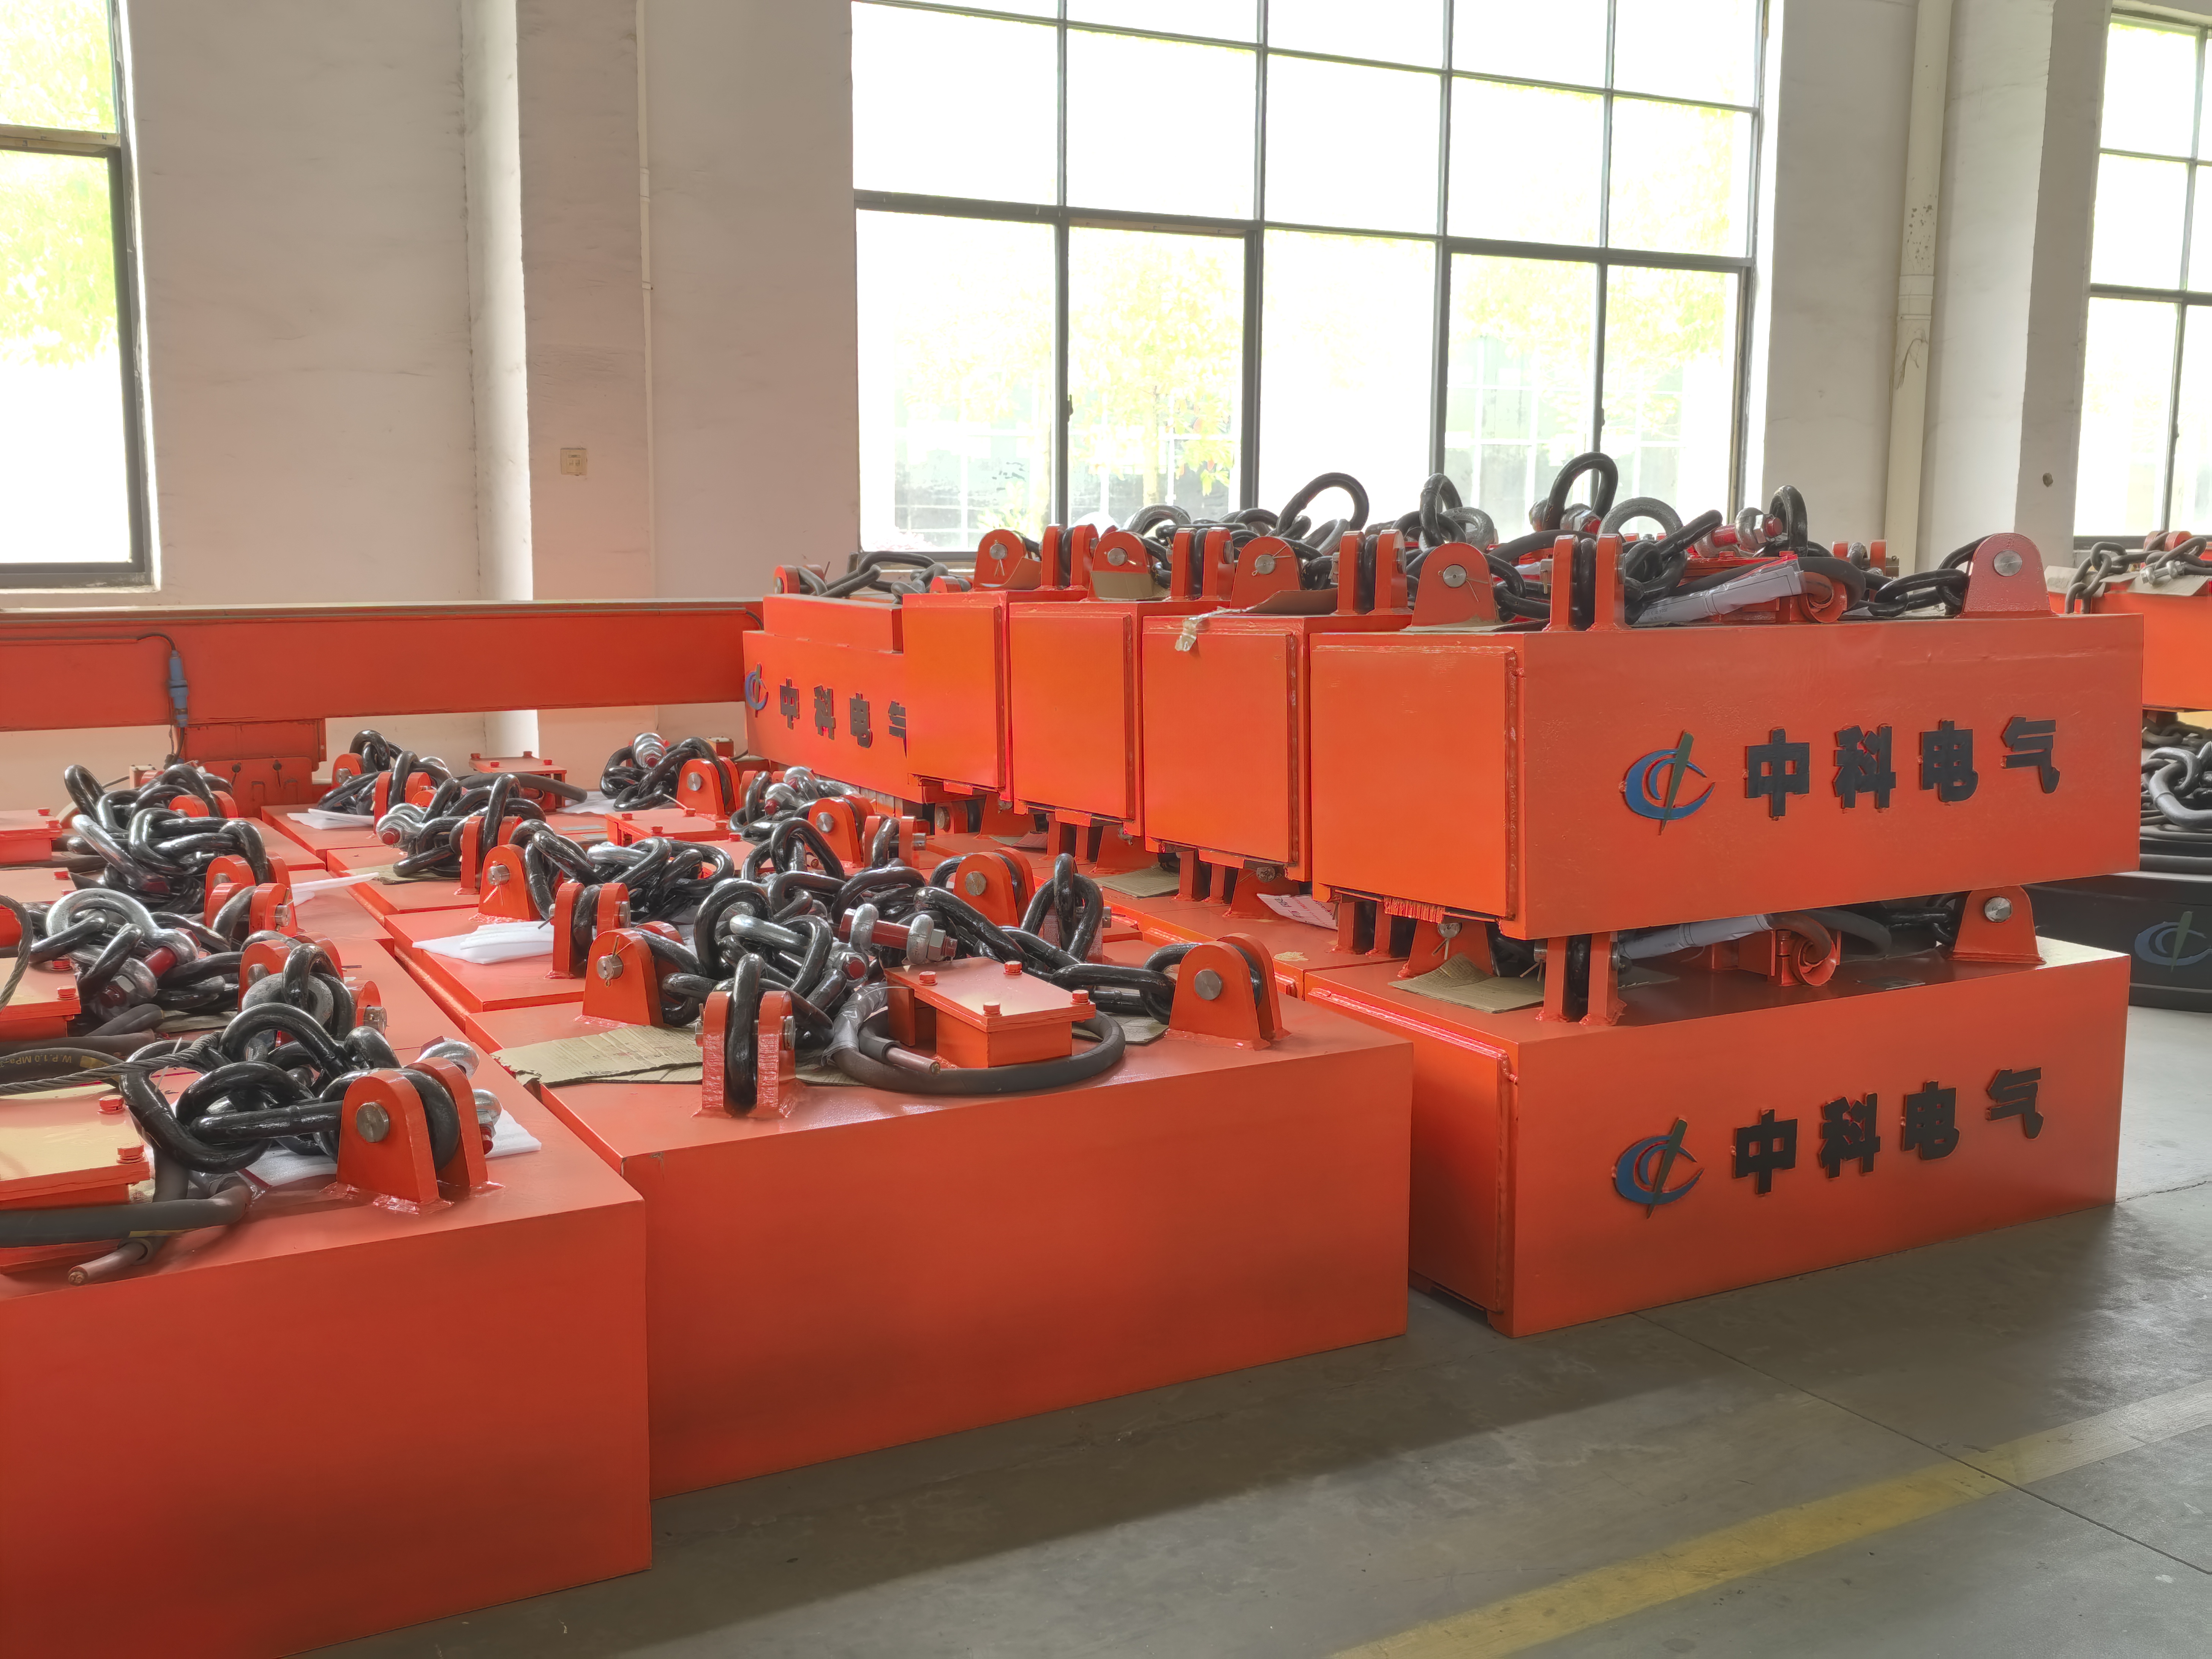
I gestori delle strutture selezionano spesso l' elettromagnete di sollevamento billette MW22 per le operazioni di movimentazione della colata continua. Questa serie specifica affronta in modo efficiente gravi sfide termiche e strutturali. Serve come punto di riferimento eccellente per gli appalti industriali pesanti.
Possiamo analizzarne i vantaggi attraverso diverse scelte chiave di progettazione ingegneristica:
Un magnete ad alte prestazioni rimane affidabile quanto il suo pannello di controllo corrispondente. Raccomandiamo vivamente di valutare i moderni controller di sovraeccitazione. Questi controller avanzati forniscono un picco di tensione iniziale per una presa sicura. Successivamente scendono automaticamente ad una tensione di mantenimento ridotta. Questo processo intelligente riduce al minimo la generazione continua di calore.
L"integrazione della gru EOT richiede calcoli matematici attenti e precisi. È necessario considerare attentamente il peso morto dell"attrezzatura combinata. Aggiungi la massa totale dei magneti, della trave distanziatrice e delle pesanti catene d"acciaio. Confrontare questo totale direttamente con il carico di lavoro sicuro del paranco. Il superamento di questo limite provoca una grave usura meccanica dei cavi della gru.
La conformità alle interruzioni di corrente non è assolutamente negoziabile nelle moderne acciaierie. È necessario imporre immediatamente l'integrazione delle batterie di backup dell'UPS. Questi sistemi devono trattenere saldamente la pesante billetta per almeno 15-20 minuti durante un'interruzione. Ciò mantiene la sicurezza del carico critico indipendentemente dalla fase del ciclo di lavoro dell'elettromagnete di sollevamento attivo .
Il passaggio dalle specifiche tecniche alla selezione dei fornitori richiede una documentazione rigorosa. Richiedi curve di aumento termico certificate a tutti i potenziali produttori. Verificare sempre gli esatti rapporti di riduzione della capacità di sollevamento da freddo a caldo prima di firmare gli ordini di acquisto. Assicurati che il fornitore garantisca le prestazioni alle temperature ambientali specifiche del tuo cantiere.
Specificare l"attrezzatura corretta è un atto di bilanciamento preciso e impegnativo. È necessario allineare perfettamente il ritmo di produzione, la temperatura della billetta e la capacità della gru. Trascurare le realtà della gestione termica garantisce costosi guasti operativi.
R: No. Anche con materiali freddi, il superamento del rapporto del tempo di attivazione impedisce alle bobine interne in rame o alluminio di disperdere il calore resistivo autogenerato. Ciò farà sì che la temperatura interna superi i margini di sicurezza, con conseguente sbiadimento termico e potenziali cali.
R: I controller moderni utilizzano la "sovraeccitazione". Applicano una tensione più elevata per i primi secondi per superare gli spazi d"aria e afferrare saldamente la billetta, quindi scendono a una tensione di mantenimento inferiore. Ciò riduce drasticamente la potenza continua in movimento attraverso la bobina, diminuendo la generazione complessiva di calore.
R: Si riferiscono alla soglia termica massima che l"isolamento del cablaggio interno può sopportare prima di degradarsi. La Classe H è lo standard per le normali operazioni industriali, ma la movimentazione di billette ad alta temperatura spesso richiede un isolamento di Classe C, in grado di resistere a temperature operative interne continue fino a 220°C.
R: Le billette tendono a deformarsi (piegarsi) quando vengono sollevate. Numerosi magneti più piccoli (come una serie di unità MW22) distanziati lungo una trave di distribuzione distribuiscono la forza di sollevamento, impedendo alla billetta di staccarsi dalla faccia del magnete a causa del proprio peso cadente.


