numero Sfoglia:0 Autore:Editor del sito Pubblica Time: 2026-09-23 Origine:motorizzato


Nella colata continua, il controllo del flusso dell'acciaio fuso è il fattore determinante tra un prodotto di alta qualità e un rottame costoso. I metallurgisti sanno che una solidificazione irregolare rovina la qualità dell’acciaio. Mentre l'aggiunta di un agitatore elettromagnetico a colata continua migliora la dinamica dei fluidi, installarlo nella zona sbagliata produce rendimenti marginali. Spesso non riesce a risolvere specifici difetti metallurgici. Non puoi semplicemente fissare una bobina su un filo e aspettarti la perfezione.
La scelta strategica della posizione dell'agitatore elettromagnetico determina direttamente quali parametri di qualità ottimizzare. Sia che lo posizioniate nello stampo, nel filo o nella zona di solidificazione finale, è immensamente importante. Ciascuna zona gestisce diverse fasi di raffreddamento. Selezionando la posizione corretta, si assume il controllo sulla finitura superficiale, sulla porosità interna e sulla segregazione della linea centrale. Continua a leggere per scoprire come abbinare la geometria unica del tuo lanciatore e la cronologia dei difetti alla configurazione di agitazione ideale.
Per capire perché il posizionamento determina il successo, devi prima guardare la fisica dell"agitazione. Il processo si basa sulle forze di Lorentz. Quando si applica un campo magnetico alternato a bassa frequenza alla ruota, questo penetra nello stampo di rame o nel guscio di acciaio solidificato. Induce correnti parassite all"interno dell"acciaio liquido altamente conduttivo. L"interazione tra il campo magnetico e queste correnti genera forze di Lorentz. Queste forze spingono l"acciaio fuso in un movimento rotatorio o lineare controllato. Crei un effetto lavaggio artificiale. Questo movimento altera i gradienti di temperatura e spazza via fisicamente le inclusioni non metalliche intrappolate.
Tuttavia, la dinamica dei fluidi varia drasticamente dal menisco fino al nucleo non solidificato. Un agitatore elettromagnetico a colata continua agisce in modo diverso a seconda della frazione solida dell'acciaio che prende di mira. Al menisco l'acciaio è quasi interamente liquido. Il controllo del flusso qui è altamente reattivo. Nel profondo della lunghezza metallurgica, l'acciaio si trasforma in un impasto viscoso e pastoso. Lo spostamento di questo materiale ad alta frazione solida richiede penetrazione magnetica e livelli di potenza molto diversi.
A causa di questo cambiamento di fase, è necessario mappare i comuni difetti di fusione su specifiche zone di solidificazione. Fori di spillo e intrappolamento delle scorie hanno origine nel menisco. La segregazione a V e la porosità centrale si verificano durante le fasi finali della solidificazione del nucleo. Abbinando la posizione dell"agitatore elettromagnetico al punto di origine dei peggiori difetti, si colpisce la causa principale anziché trattare i sintomi.
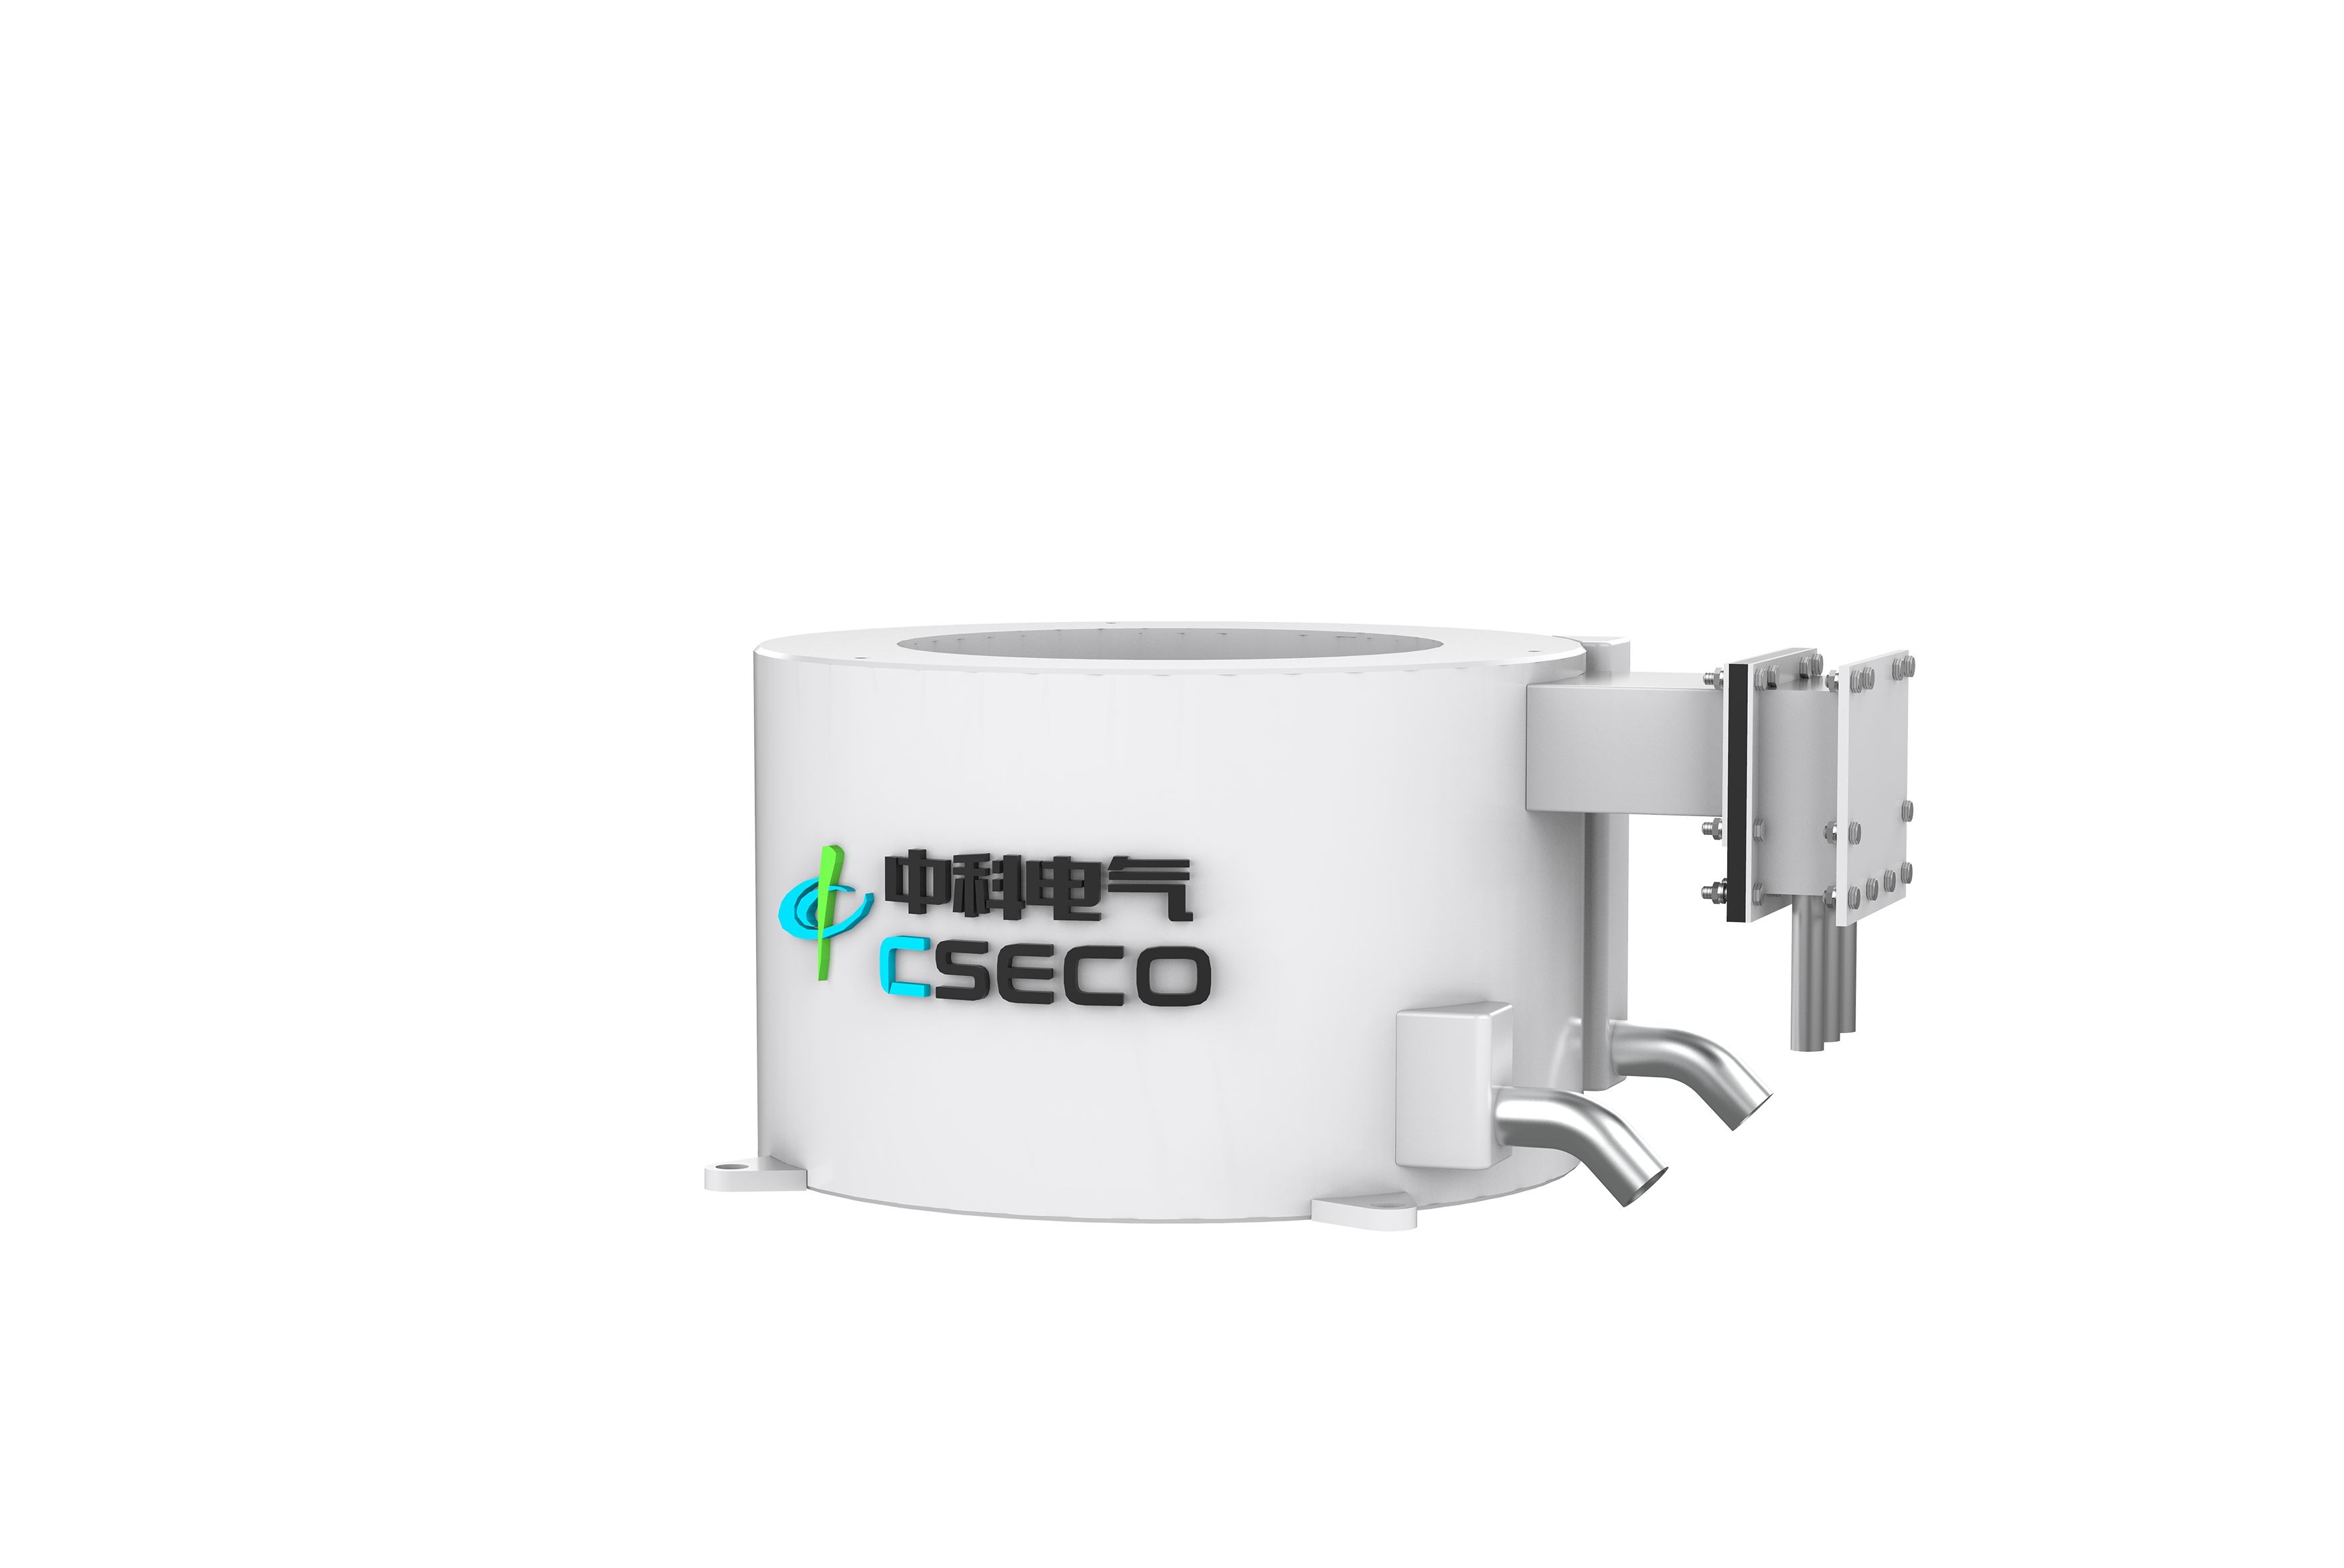
L"agitatore elettromagnetico per stampi (M-EMS) funge da prima linea di difesa per la qualità dell"acciaio. Lo installiamo direttamente attorno al tubo di rame dello stampo o all"interno dell"alloggiamento dello stampo. Il suo compito principale è controllare il flusso di acciaio liquido nel menisco e gestire il guscio di solidificazione iniziale.
Quando attivi un M-EMS, accelera rapidamente il fluido con un movimento vorticoso orizzontale. Questa specifica posizione dell"agitatore elettromagnetico offre diversi risultati critici di qualità primaria:
Dal punto di vista valutativo, l"M-EMS è strettamente necessario per alcuni profili operativi. È la soluzione migliore per le acciaierie alle prese con fessurazioni superficiali o gravi intrappolamenti di scorie. Inoltre, se si producono gradi con qualità superficiale rigorosa, questa impostazione non è negoziabile. I pannelli esposti per il settore automobilistico, le vergelle ad alto contenuto di carbonio e i tubi senza saldatura richiedono condizioni del sottosuolo incontaminate. Un agitatore dello stampo garantisce che il guscio esterno si formi in modo impeccabile prima che il filo entri nella zona di raffreddamento secondaria.
Mentre M-EMS perfeziona la superficie, l"integrità strutturale interna richiede un intervento più in basso lungo la ruota. È qui che entrano in gioco il filamento e gli stirrer finali. Affrontano i complessi difetti nati nel profondo del nucleo in fase di solidificazione.
I criteri di valutazione per queste zone inferiori dipendono interamente dalle dimensioni del prodotto e dalle qualità dell"acciaio. Le configurazioni S-EMS e F-EMS sono obbligatorie per bramme spesse, blumi pesanti e billette di grandi dimensioni. Per gli acciai ad alto tenore di carbonio, gli acciai per cuscinetti e le leghe speciali, la solidità interna determina la fattibilità del prodotto finale. Senza il controllo della struttura del nucleo, questi gradi inevitabilmente cederanno durante la laminazione o la forgiatura a valle.
La selezione della posizione ottimale dell"agitatore elettromagnetico richiede un approccio sistematico. Non puoi indovinare dove posizionare le bobine magnetiche. È necessario lasciare che la cronologia dei difetti e i vincoli geometrici guidino la decisione ingegneristica.
La cronologia dei difetti dovrebbe immediatamente restringere le tue opzioni. Se i tuoi rifiuti primari derivano da difetti superficiali, devi dare priorità a M-EMS. Se i test a ultrasuoni rivelano una struttura interna scadente o una grave segregazione chimica, dare priorità a S-EMS o F-EMS. Per la produzione di acciai altolegati o speciali, raramente è sufficiente una singola unità. I metallurgisti spesso richiedono un approccio combinato, come M-EMS più F-EMS, per proteggere sia il guscio che il nucleo.
Le dimensioni della sezione determinano anche la fattibilità tecnica. Le geometrie alterano radicalmente i requisiti di penetrazione del campo magnetico. Le billette sono relativamente piccole. Un agitatore rotante standard penetra facilmente nell"intera sezione trasversale. Le lastre, invece, sono larghe e spesse. Richiedono bobine massicce e diritte che producono campi magnetici a onde viaggianti. I fiori si trovano da qualche parte nel mezzo. È necessario abbinare il design fisico della bobina alle dimensioni del trefolo per garantire che le forze di Lorentz raggiungano effettivamente il nucleo liquido.
Di seguito è riportato un quadro di riferimento rapido per aiutare a classificare le esigenze operative.
| Tipo di difetto primario | Zona di origine della solidificazione | Configurazione dell'agitatore consigliata | Risultato metallurgico previsto |
|---|---|---|---|
| Fori di spillo, intrappolamento di scorie | Menisco/Conchiglia iniziale | M-EMS (Stampo) | Sottosuolo pulito, crescita iniziale uniforme del guscio. |
| Crepe interne, crescita colonnare | Zona di raffreddamento secondaria | S-EMS (filo) | Zona cristallina equiassiale massimizzata, fessurazione ridotta. |
| Segregazione della linea centrale, porosità | Estremità del cratere/Nucleo finale | F-EMS (finale) | Struttura del nucleo denso, segregazione del carbonio ridotta al minimo. |
| Difetti combinati di superficie e nucleo | Menisco + estremità del cratere | M-EMS + F-EMS | Controllo qualità completo per acciai legati/per cuscinetti. |
Infine, stabilire parametri prestazionali rigorosi prima dell’approvvigionamento. Hai bisogno di una base di riferimento. Definire criteri di successo come un aumento percentuale specifico nell"area della zona equiassica. Potresti anche monitorare la riduzione dell’indice di segregazione del carbonio. Impostando questi parametri di riferimento, è possibile convalidare con precisione l"investimento post-installazione.
I vantaggi teorici dell"agitazione sono innegabili. Tuttavia, l’installazione fisica introduce notevoli ostacoli tecnici. I vincoli di spazio e geometria rappresentano solitamente la minaccia più grande per un’implementazione di successo. Un S-EMS richiede un"attenta integrazione attorno ai rulli di supporto esistenti. Se il passo del rullo è troppo stretto, potrebbero essere necessari agitatori piatti personalizzati. Allo stesso modo, un M-EMS deve adattarsi ai parametri dell"alloggiamento dello stampo esistente. La modifica delle camicie d"acqua in rame per ospitare bobine ingombranti è difficile e costosa.
I gestori degli impianti devono anche valutare il consumo di energia rispetto ai guadagni di rendimento. Il funzionamento di campi magnetici ad alta o bassa frequenza richiede notevoli OPEX elettrici. Sono necessari trasformatori e convertitori di frequenza specializzati. È necessario calcolare il costo di questo prelievo elettrico continuo rispetto al vantaggio finanziario derivante dalla riduzione dell"acciaio scartato o declassato. Nella maggior parte delle applicazioni con acciaio di alta qualità, l"aumento di rendimento copre facilmente l"OPEX, ma i conti devono essere verificati.
Il raffreddamento e la manutenzione richiedono la stessa attenzione. Le bobine funzionano a pochi centimetri dall"acciaio liquido e incandescente. Richiedono sistemi interni di raffreddamento ad acqua che utilizzano acqua altamente purificata. Affrontare la realtà della manutenzione di questi sistemi in ambienti difficili e ad alta temperatura. Se un circuito di raffreddamento si intasa o si guasta, le bobine elettromagnetiche si surriscaldano e vanno in cortocircuito quasi immediatamente.
Poiché le modifiche fisiche sono costose, la verifica della simulazione è fondamentale. Sottolineare la necessità di utilizzare la modellazione computazionale MHD (magnetoidrodinamica). È necessario accoppiare il software MHD con gli strumenti CFD (Computational Fluid Dynamics). Ciò consente di simulare i flussi di fluido e la penetrazione magnetica prima di tagliare qualsiasi acciaio. La convalida digitale della posizione dell"agitatore elettromagnetico scelta elimina il rischio di un"installazione inefficace.
La corretta posizione dell"agitatore elettromagnetico è uno strumento di precisione, non una soluzione generale. La posizione determina direttamente le prestazioni metallurgiche. È necessario distribuire l"energia di agitazione esattamente dove lo stato fisico dell"acciaio può trarne maggior beneficio. Il lavaggio del menisco previene i difetti superficiali, mentre il taglio della zona molle previene i vuoti nel nucleo.
Basa le tue decisioni sugli appalti su dati concreti. Analizza la cronologia dei difetti metallurgici per individuare l"origine dei problemi di qualità. Controlla la tua ruota per verificare la disponibilità di spazio. Soprattutto, richiedi simulazioni di fluidodinamica computazionale ai fornitori delle tue apparecchiature prima di finalizzare il progetto.
Smetti di accettare le posizioni declassate come un normale costo per fare affari. Pianifica oggi stesso una valutazione metallurgica completa del tuo fonditore. Richiedi uno studio di fattibilità ingegneristica per scoprire con precisione quale configurazione di agitazione migliorerà la tua linea di colata continua.
R: Sì. Le combinazioni multi-agitazione (come M-EMS + S-EMS o M-EMS + F-EMS) sono una pratica industriale standard. Sono altamente raccomandati per la fusione di leghe di alta qualità e grandi blumi. L"utilizzo di più unità consente di controllare simultaneamente sia la finitura superficiale che la qualità del nucleo interno durante l"intero processo di raffreddamento.
R: È necessario un controllo tecnico del passo del rullo nella zona di raffreddamento secondaria. Gli agitatori cilindrici standard richiedono uno spazio significativo. Tuttavia, se lo spazio è molto limitato, i fornitori possono progettare agitatori piatti personalizzati o unità compatte specializzate per aggirare in sicurezza gli spazi strutturali ristretti.
R: Sì. La posizione determina direttamente le esigenze di alimentazione. M-EMS generalmente funziona a frequenze diverse rispetto a S-EMS o F-EMS. Il campo magnetico deve penetrare diversi spessori di stampi in rame, rulli di supporto e gusci di acciaio in fase di solidificazione. Una penetrazione più profonda nell"acciaio ad alta frazione solida richiede frequenze più basse e input di potenza sostanzialmente più elevati.


